

Kvalitetskontroll i produksjon av fargebelagt stålspole
Kvaliteten på en fargebelagt stålspole bestemmes av et komplekst samspill av substratkvalitet, metallisk beleggsintegritet, organisk beleggpåføring og overflatefinish. For produsenter må kvalitetskontrollsystemer overvåke hvert trinn i produksjonen for å sikre at sluttproduktene oppfyller ytelsesspesifikasjonene for korrosjonsbestandighet, formbarhet og utseende.
Kvalitetskontroll for fargebelagte stålspoler omfatter inspeksjon av råvarer, prosessovervåking og testing av sluttprodukt. Nøkkelparametre inkluderer beleggtykkelse, vedheft, hardhet, fargekonsistens og påvisning av overflatedefekter. Kvaliteten på sluttproduktet avhenger først og fremst av produksjonsprosessen, men feil håndtering og lagring kan også forårsake betydelig skade.
Kjernekvalitetsparametere
Ytelsen til fargebelagte stålspoler bestemmes av flere gjensidig avhengige parametere som må kontrolleres gjennom hele produksjonen.
Beleggtykkelse
For utvendige påføringer bør tykkelsen på frontbelegget være minst 20μm (grunning ≥5μm, toppstrøk ≥15μm). Utilstrekkelig tykkelse kompromitterer korrosjonsbeskyttelsen, mens overdreven tykkelse fører til sprekker og dårlig vedheft.
Vedheft og formbarhet
Blyanthardhet bør oppfylle 2H-standarden, med 180° bøyeytelse på ≤3T. Disse parameterne sikrer at belegget forblir intakt under valseforming og profileringsoperasjoner uten sprekker eller delaminering.
Korrosjonsmotstand
Salttåkebestandighet på ≥500 timer kreves for utendørs bruk. Denne testen simulerer langvarig eksponering for korrosive miljøer og validerer den beskyttende ytelsen til beleggsystemet.
Metoder for måling av beleggtykkelse
Nøyaktig måling av beleggtykkelse er avgjørende for kvalitetskontroll. Tabellen nedenfor oppsummerer de viktigste målemetodene og deres anvendelser.
| Metode | Prinsipp | Søknad | Destruktiv |
|---|---|---|---|
| Magnetisk tykkelsesmåler | Elektromagnetisk induksjon | Magnetiske underlag (stål) | Ikke-destruktiv |
| Magnetisk-virvelstrømmåler | Kombinert magnetisk og virvelstrøm | Både magnetiske og ikke-magnetiske underlag | Ikke-destruktiv |
| Mikrometermetode | Tykkelsesforskjell før/etter fjerning | Alle underlagstyper | Destruktiv |
| Metallurgisk mikroskopi | Tverrsnittsmåling | Voldgiftstesting | Destruktiv |
Standard måleprosedyre
For galvaniserte fargebelagte spoler er det viktig å skille mellom sinklaget og det organiske belegget, da standard magnetiske tykkelsesmålere måler den totale ikke-magnetiske lagtykkelsen.
- Trinn 1 Mål total tykkelse på "sinklagsbelegg" ved hjelp av en magnetisk tykkelsesmåler på fem steder mer enn 25 mm fra kanten av prøven.
- Trinn 2 Fjern det organiske belegget med en remover som ikke angriper sinklaget. Mål igjen på de samme stedene for å oppnå sinklagets tykkelse.
- Trinn 3 Trekk fra sinklagtykkelsen fra den totale tykkelsen for å oppnå den organiske beleggtykkelsen.
- Standard Følg GB/T 13448-2019 "Testmetoder for fargebelagte stålplater og strimler" eller ISO 2178 for internasjonal samsvar.
Kvalitetskontrollmatrise: Key Performance Indicators
Den følgende sammenligningen gir en strukturert oversikt over de kritiske kvalitetsparametrene for fargebelagte stålspoler.
| Parameter | Akseptstandard | Målemetode | Innvirkning på ytelse |
|---|---|---|---|
| Beleggtykkelse (Front) | ≥20μm | Magnetisk måler / mikrometer | Korrosjonsbeskyttelse, holdbarhet |
| Blyanthardhet | ≥2H | Blyanthardhetstest | Ripemotstand, slitasje |
| 180° bøy | ≤3T | T-bøy test | Formbarhet, motstand mot sprekker |
| Slagmotstand | ≥9J | Slagprøve | Håndteringsholdbarhet |
| Motstand mot salttåke | ≥500 timer | Saltsprøytekammer | Langsiktig korrosjonsbeskyttelse |
| Fargeforskjell | <3ΔE | Spektrofotometer | Estetisk konsistens |
| 60° glans | >60 | Glansmåler | Visuelt utseende |
Kvalitetskontroll under prosess
Under produksjon oppdager og korrigerer strenge kvalitetskontrolltiltak i prosessen potensielle problemer umiddelbart. Viktige kontrollpunkter inkluderer:
- Påføring av belegg Beleggtykkelse overvåkes kontinuerlig ved bruk av ikke-destruktive testmetoder. Både belegghastighet og temperatur kontrolleres, da feil temperatur kan resultere i et belegg med dårlige fysiske egenskaper.
- Overflateinspeksjon Visuelle inspeksjoner oppdager overflatedefekter som riper, bulker eller hull. Automatiserte inspeksjonssystemer som bruker kameraer og sensorer skanner overflaten i høy hastighet for å oppdage selv de minste uregelmessigheter.
- Adhesjonstesting Kryss- og slagtester verifiserer bindestyrken mellom belegget og underlaget, og sikrer at belegget forblir intakt under formingsoperasjoner.
Vanlige overflatedefekter og forebygging
Overflatedefekter kan påvirke både utseendet og ytelsen til fargebelagte stålspoler. Bevissthet om vanlige defekter muliggjør proaktiv forebygging.
- Riper Forårsaket av feil håndtering eller kontakt med skarpe gjenstander under bearbeiding. Forebygg ved forsiktig håndtering og bruk av beskyttende materialer.
- Pinholes Små hull i belegget som utsetter underlaget for korrosjon. Kontrollert gjennom konsekvent påføring av belegg og riktig herding.
- Appelsinskall Ujevn overflatetekstur forårsaket av feil beleggflyt eller herdeforhold. Kontrollert gjennom optimalisert beleggformulering og prosessparametere.
- Fargeforskjell Variasjoner i farge mellom batcher eller innenfor en enkelt spole. Kontrollert gjennom presis pigmentspredning og fargetilpasningssystemer.
Oppbevaring og håndteringskrav
Riktig lagring er avgjørende for å opprettholde kvaliteten på fargebelagte stålspoler etter produksjon. Feil oppbevaring kan forårsake skade på belegget, rust og avskalling.
- Miljø Oppbevares i tørre, godt ventilerte områder med fuktighet under 70 % og temperatur mellom 5°C og 40°C. Unngå ekstreme temperatursvingninger som kan forårsake kondens.
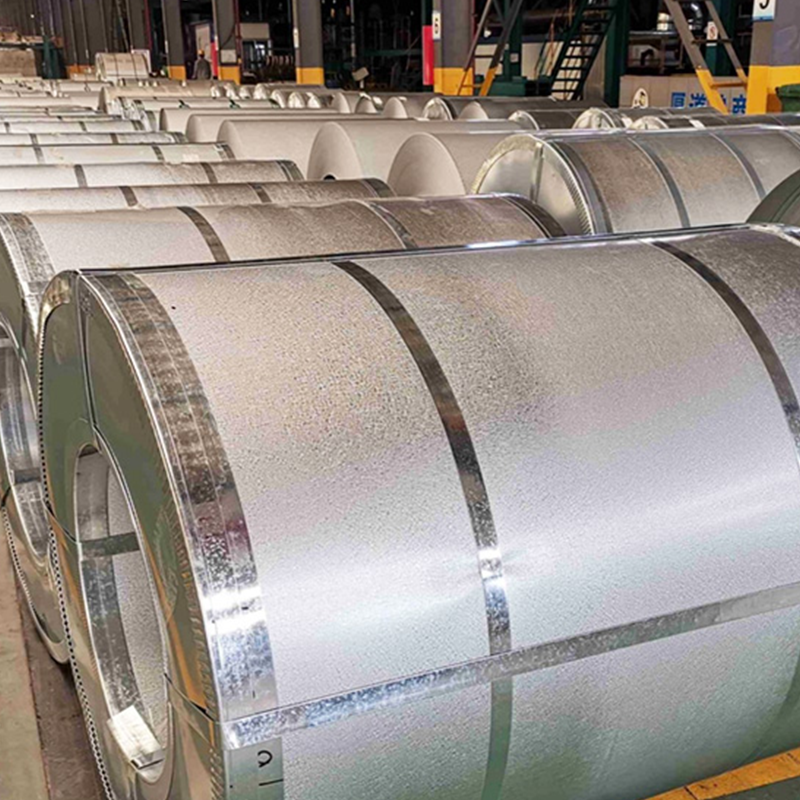
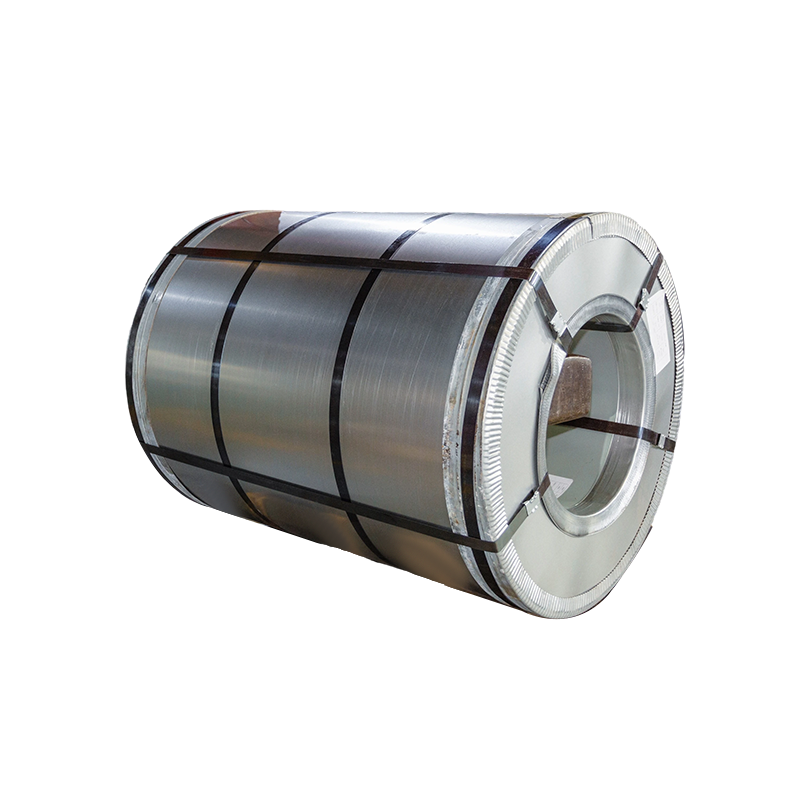
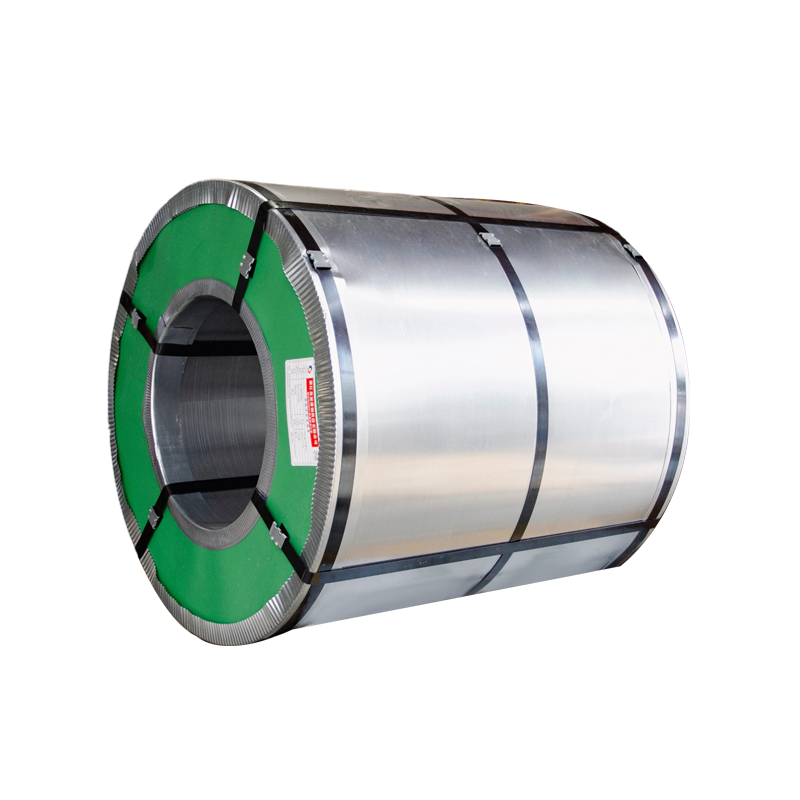
- Posisjonering Spoler må lagres vertikalt (stående) på dedikerte saler av tre eller plast. Bunnen av spolen bør være minst 10 cm over bakken.
- Stabling Begrens stabling til maksimalt 3 lag. Bruk tørre, rene treputer mellom lagene for å fordele trykket jevnt. Hold en avstand på minst 10 cm mellom tilstøtende spoler.
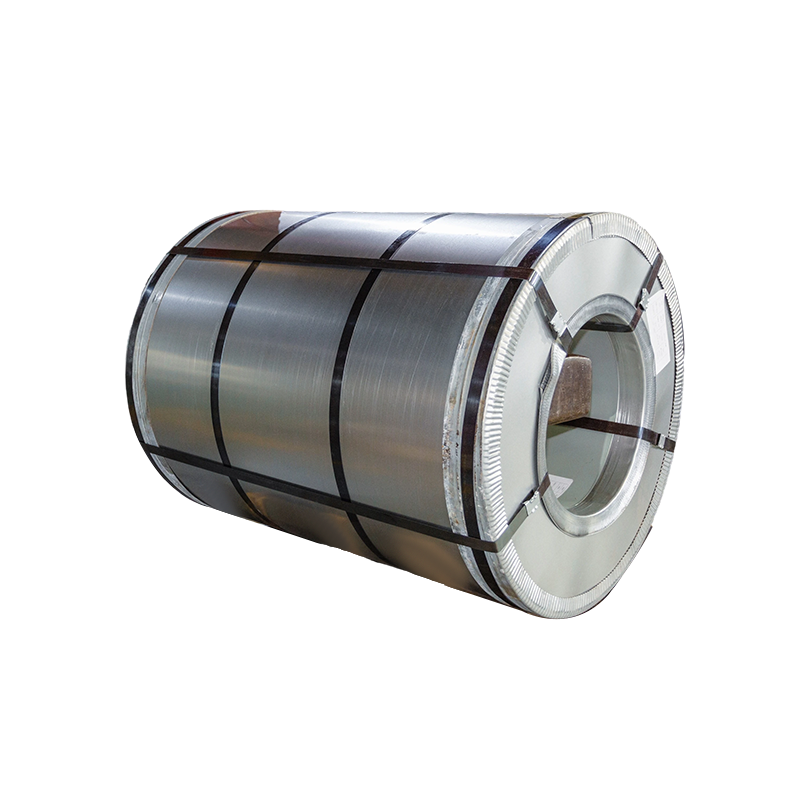
- Håndtering Bruk dedikerte spolegaffeltrucker eller C-kroker. Ikke bruk ståltau til løft, da dette kan deformere spolen og skade belegget.
- Original emballasje Hold originalemballasjen intakt under lagring. Hvis emballasjen åpnes for inspeksjon, må den gjenopprettes umiddelbart.
Konklusjon
Kvalitetskontroll for fargebelagt stålspoles er en omfattende prosess som omfatter valg av underlag, påføring av belegg, overflateinspeksjon og riktig lagring. Nøkkelkvalitetsparametere inkluderer beleggtykkelse (≥20μm), vedheft (2H blyanthardhet), formbarhet (≤3T bøy) og korrosjonsbestandighet (≥500t salttåke).
Nøyaktig måling ved hjelp av magnetiske tykkelsesmålere, mikrometermetoder eller metallurgisk mikroskopi sikrer jevn kvalitet. Inspeksjonssystemer under prosess oppdager defekter tidlig, mens riktig lagring og håndtering forhindrer skade etter produksjon. Når alle kvalitetskontrollelementer er riktig implementert, gir fargebelagte stålspoler pålitelig ytelse med levetider fra 7-25 år avhengig av valgt beleggsystem.
Ofte stilte spørsmål
Minimum frontbeleggtykkelse for utvendig bruk er 20μm, bestående av grunning (≥5μm) og toppstrøk (≥15μm). Utilstrekkelig tykkelse kompromitterer korrosjonsbeskyttelse og levetid.
Beleggtykkelse kan måles ved hjelp av ikke-destruktive metoder (magnetisk tykkelsesmåler, magnetisk virvelstrømmåler) eller destruktive metoder (mikrometer, metallurgisk mikroskopi). For galvaniserte spoler skal sinklaget og organisk belegg måles separat.
Det anbefalte lagringstemperaturområdet er 5 °C til 40 °C med relativ luftfuktighet under 70 %. Unngå ekstreme temperatursvingninger som kan forårsake kondens og skade belegget.
Fargebelagte stålspoler må oppbevares vertikalt (stående) fordi horisontal lagring kan forårsake deformasjon, spiralkollaps og beleggskader. Vertikal lagring reduserer også risikoen for at stablingstrykk skader belegget.
Stabling should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Den primære standarden i Kina er GB/T 13448-2019 "Testmetoder for fargebelagte stålplater og strimler." Internasjonale standarder inkluderer ISO 2178 og ASTM-standarder for tykkelsesmåling og ytelsestesting.
Belegg er en betydelig produksjonskostnad. Hver mikron beleggtykkelse representerer omtrent 1 million dollar i materialkostnader for store produsenter. Nøyaktig tykkelseskontroll kan spare betydelige kostnader samtidig som kvaliteten opprettholdes.
For utvendige bruksområder kreves salttåkebestandighet på minst 500 timer. Denne testen validerer beleggets evne til å beskytte stålsubstratet i korrosive miljøer som kyst- eller industrisoner.