Den blindveien er akkurat problemet som en-stopp-produksjon hevder å løse for PPGI/PPGL kvalitetskontroll. Påstanden kan testes med dokumenter i stedet for slagord: hvis en produsent kontrollerer substratgalvanisering, maling, oppskjæring og eksportemballasje, bør hver kvalitetsrekord for en gitt spole ligge i én fil. Denne artikkelen forklarer hva one-stop-produksjon betyr i praksis med belagt stål, hvilke sjekkpunkter som flyttes internt, spesifikasjonene varierer etter etterspørsel på hvert trinn, og hvordan man reviderer en leverandør før første innskudd. Områder som er nevnt her følger vanlige internasjonale standarder som EN 10169 og ASTM A755.
One-stop-produksjon betyr at én ansvarlig produsent kontrollerer hvert behandlingstrinn som bestemmer kveilkvaliteten, fra blank stripe til pakket eksportenhet.
Modellen krever ikke én gigantisk bygning; det krever én eier av kjeden. Zhejiang Aoguan Thin Steel Technology Co., Ltd., grunnlagt i Jiaxing i 2008, driver en galvaniseringslinje, en galvalume-linje, to fargebeleggslinjer og en spalte- og belegningslinje i Zhejiang, med søsteranlegg i Anhui (omtrent 150 000 tonn fargebelagt sløyfe under samme kapasitet per år) og Jiangsu-gruppen. Når selskapet som galvaniserer stripen også maler og pakker den, følger kvalitetsdata med i spolen i stedet for å bygges om fra motstridende sertifikater.
Integrasjon er viktigst på de fem punktene der feil tradisjonelt skjuler seg mellom to leverandører. Flytt alle fem under ett tak og den klassiske skyldsløyfen mister utgangene.
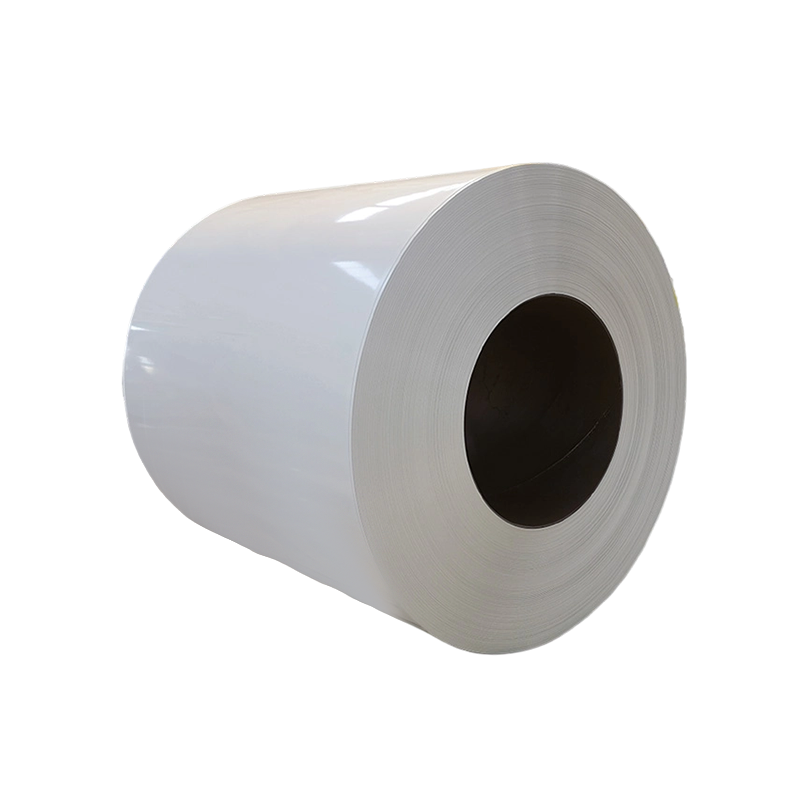
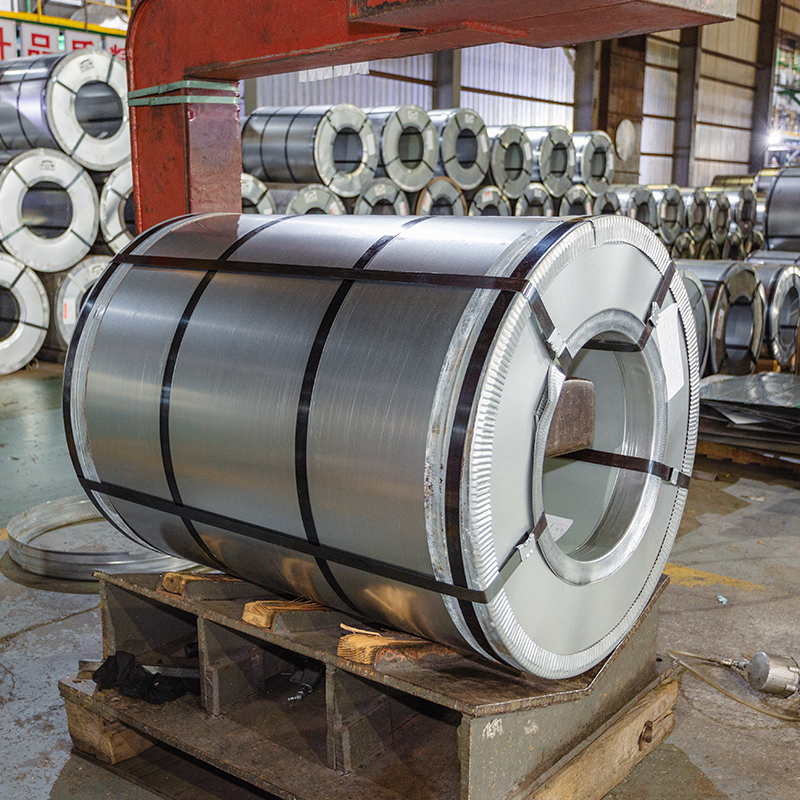 Galvaniserte stålspoler (GI) med varmsinkbelegg Varmgalvanisert spole som tilbyr korrosjonsmotstand, god formbarhet og kvaliteter som DX51D–DX54D. Det passer her som det integrerte substratet hvis beleggsvekt og sporbare parti registrerer ankerkvalitet over hele produksjonskjeden. Se produkt →
Når ett selskap eier alle fem trinnene, blir spolenummeret en tråd: trekk i det, og substratpartiet, herdeskjemaet og pakkeposten kommer ut sammen.
Døm ethvert one-stop-krav mot skriftlige tall. De tre områdene nedenfor utgjør ryggraden i en PPGI/PPGL-kjøpsspesifikasjon, og tabellen gjør dem til en sjekkliste med testmetoder vedlagt.
| Sjekkpunkt | Typisk krav | Test standard | Risiko i en delt forsyningskjede |
| Sink eller AZ beleggmasse | Z60-Z275 g/m² for PPGI, AZ70-AZ150 g/m² for PPGL | ASTM A90 eller XRF måler | Tynne flekker korroderer først etter installasjon |
| Total filmtykkelse | 25-34 μm (grunning 5-7, toppstrøk 15-20) | ISO 2808 eller ASTM D7091 | Underbygg forkorter levetiden, overbyggede sprekker ved svinger |
| T-bøy fleksibilitet | 2T-3T ved vanlige målere | EN 13523-7 | Sprekker oppstår ved kundepressen |
| Saltspraymotstand | 500-1000 timer for polyester, higher for PVDF | EN 13523-8 eller ASTM B117 | Tidlig kalking i kyst- eller industriluft |
| Blyanthardhet | H til 2H | EN 13523-4 | Slitasjer under rulleforming og transport |
| Glans konsistens | Innenfor 5 glansenheter av godkjent panel | EN 13523-2 | Synlig nyansemismatch mellom batcher |
Forvitringskarakterer fortjener samme disiplin. PVDF-belagt spiral kjøpes vanligvis for utvendig kledning med lang levetid, så be om den dokumenterte forvitringsklassen til harpikssystemet i stedet for en generisk frase med høy værbestandighet.
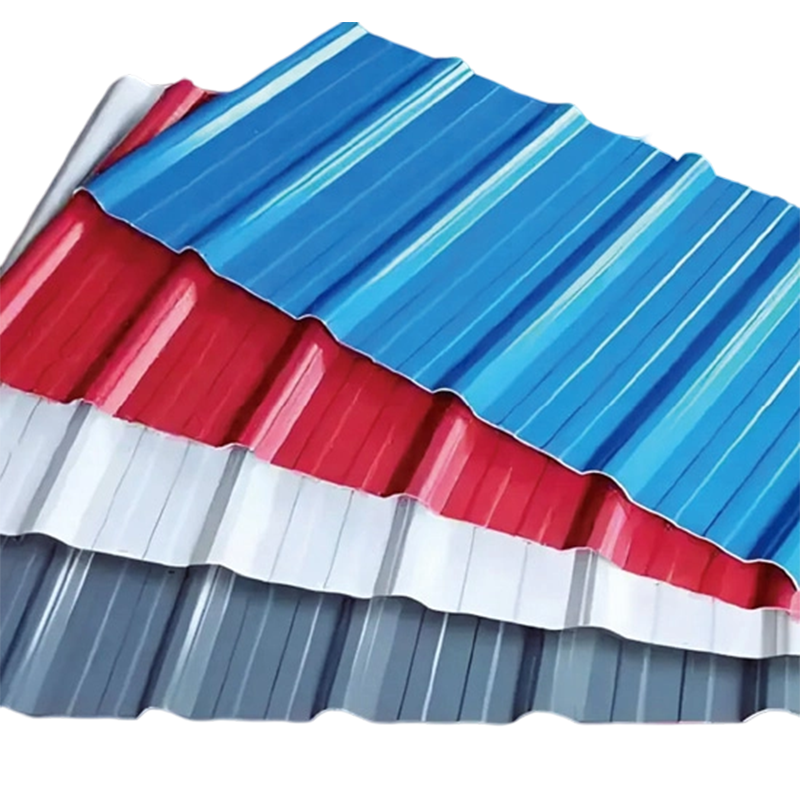
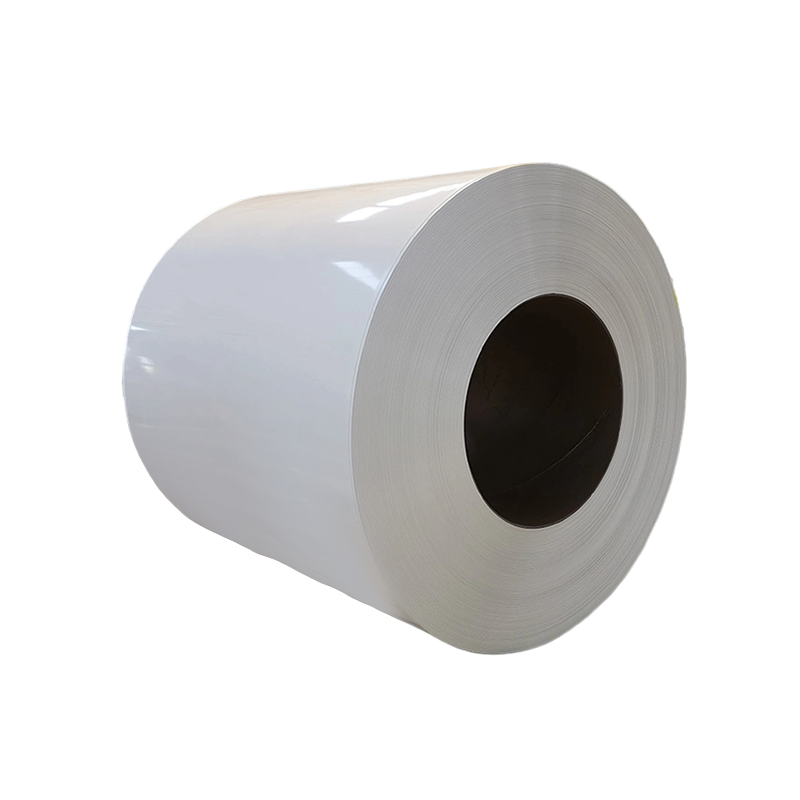 PVDF-belagt spole for utvendig kledning med lang levetid En førsteklasses fargebelagt spiral med PVDF-harpikstoppbelegg som gir motstand mot UV, sur nedbør og saltspray med sterk fargebevaring. Verdt å sjekke for dokumentert beleggtykkelse og forvitringsklasse på utvendige kledningsprosjekter. Se produkt →
De fleste argumenter om dårlig maling er egentlig argumenter om mikrometer. Et enkeltstrøks arkitektonisk system bærer vanligvis omtrent 6 μm bakside på baksiden, 5-7 μm primer og 15-20 μm toppstrøk, omtrent 30 μm total film. Det er tynt nok til at en mangel på 3 μm passerer enhver visuell kontroll, men likevel stor nok til å forkorte levetiden målbart. Kjøpere bør derfor måle-sjekke filmtykkelsen på hvert innkommende parti og matche det mot utgivelsesarket; regnestykket står i veiledningen til beregning av sinkbelegg og malingsfilmtykkelse .
Maskineriet kan være identisk på begge modellene; forskjellen er hvem som signerer for defekten.
Ingenting av dette gjør en integrert produsent automatisk bedre; en svak plante som eier alt er fortsatt en svak plante. Det integrasjon kjøper er sporbarhet. Når batch 4471 mislykkes i en T-bend-kontroll, ligger herdediagrammet, substratpartiet og pakkeposten i samme fil, så reparasjonen tar dager i stedet for måneder.
Revider kjeden, ikke brosjyren, før det første innskuddet flyttes.
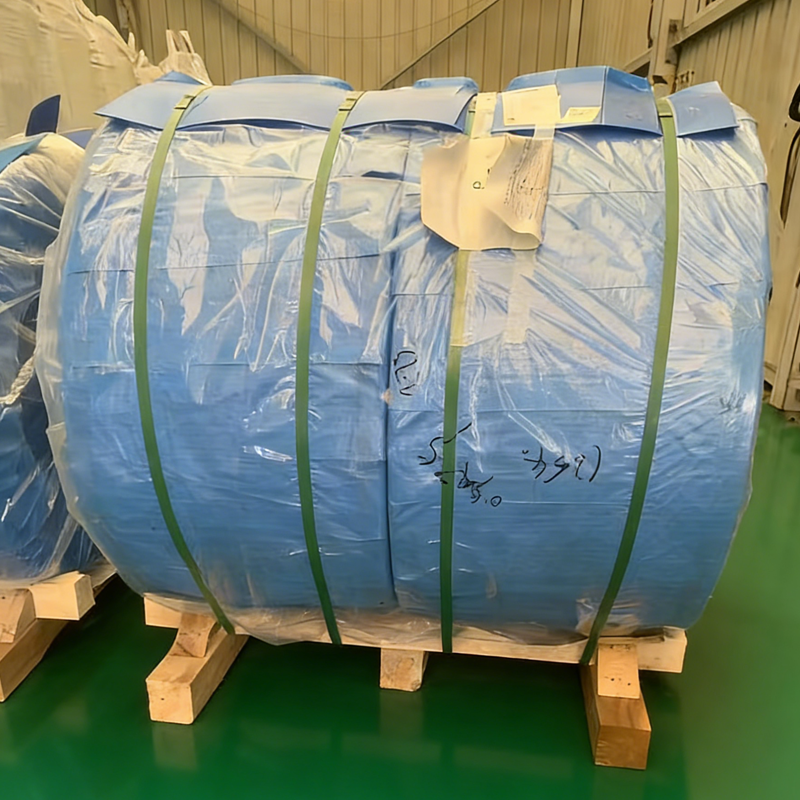
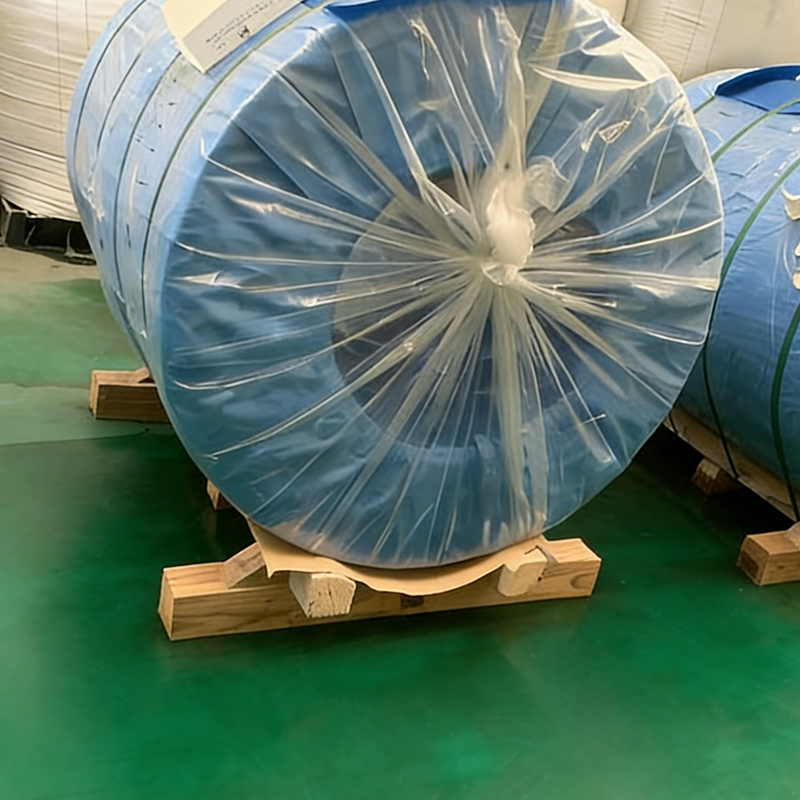 Vanntett innpakning og forsegling for emballasje av stålspole Strekkfilminnpakning, vanntett vevd klut og forseglede plasthetter gir 360-graders fukt- og støvbeskyttelse etter palletering. Det er viktig her fordi eksportklar pakking bevarer spolekvaliteten gjennom sjøfrakt til endelig levering. Se produkt →
Nedstrømskrav skjerper sjekklisten ytterligere. Kjøpere av renromspanel , for eksempel legger vanligvis grenser for overflatedefekter og flathet på toppen av standard spolespesifikasjoner, og en leverandør som kontrollerer sin egen linje kan forplikte seg til disse grensene med langt mer selvtillit.
One-stop-produksjon er verdt å betale for bare når kjeden kan verifiseres med dokumenter. Testen er enkel: For et hvilket som helst spolenummer du nevner, kan leverandøren produsere substratopprinnelse, beleggmasse, filmkonstruksjon, herdedata og pakningsspesifikasjoner?
Produsenter som integrerer galvanisering, maling, skjæring og eksport av emballasje under ett kvalitetssystem svarer i løpet av minutter; mellommenn som ommerker innkjøpte spoler kan ikke. Skriv disse fem dokumentene inn i kjøpekontrakten, og de fleste kvalitetstvister slutter før de starter.
Nei. Det gir klarere ansvarlighet og sterkere sporbarhet, mens faktisk kvalitet fortsatt avhenger av prosessdisiplin. Det er derfor spesifikasjonsarket og femtrinnsrevisjonen betyr mer enn etiketten på fakturaen.
Hovedsakelig ved underlaget. PPGI bruker galvanisert stål, hvis sinklag ofrer seg selv for å beskytte kuttekanter, mens PPGL bruker aluminium-sinkstrimmel som motstår varme og vær bedre, men gir mindre offerbeskyttelse. Belegg og testkrav er ellers de samme.
Fire kontroller fanger opp de fleste reelle påstandene: filmtykkelse etter måler, sink eller AZ-masse mot sertifikatet, en T-bend-sjekk og en glanssammenligning mot det godkjente panelet. Legg til saltspraytesting for nye malingssystemer eller nye leverandører.
Den kontrollerer levert kvalitet. Spoler som kommer med vannflekker, kantskader eller slitte ansikter svikter ved pressen selv når metallurgien er perfekt, så emballasje og håndtering hører hjemme i QC-planen i stedet for etter den.
E-post
Adresse
nr. 166, South Baigongqiao Road, økonomisk og teknologisk utviklingssone, Nanhu-distriktet, Jiaxing City, Zhejiang-provinsen, Kina
Telefonnummer
+86-15021696188
Produkter
+86-15021696188
Mobil terminal